


Nieuws
Thuis / Nieuws / Industrie nieuws / Wat is rotatiegieten? Een complete gids voor processen, materialen en toepassingen
Rotatiegieten is een van die processen die eenvoudig te beschrijven zijn en veel moeilijker om goed uit te voeren. In eenvoudige bewoordingen verandert het plastic poeder in holle, naadloze delen door een mal in een oven langzaam te draaien totdat het poeder smelt en de binnenwand bedekt. Als je ooit water hebt opgeslagen in een dikke groene tank, langs een jachthavenponton hebt gelopen of langs een met water gevulde kering bent gereden bij een wegwerkzaamheden, dan heb je al een rotatiegegoten product ontmoet.
Rotatiegieten, ook wel rotomolding, rotocasting of rotomoulding genoemd, afhankelijk van waar u dit leest, is een proces onder lage druk en hoge temperatuur voor het maken van holle plastic artikelen. Een afgemeten lading fijngemalen polymeer gaat in een holle, gespleten mal, de mal wordt dichtgeklemd en draait om twee loodrechte assen in een oven.
Terwijl het gereedschap opwarmt, tuimelt het poeder en blijft aan de hete binnenoppervlakken plakken, waarbij het in lagen smelt totdat het een gelijkmatige huid over de hele holte vormt. De mal gaat vervolgens naar een koelstation en blijft draaien, zodat het onderdeel zijn vorm behoudt in plaats van doorbuigt. Als het voldoende koel is, gaat de mal open en komt het stuk eruit als één naadloos artikel.
Eén detail is het waard om te onthouden: de wanddikte wordt bepaald door de hoeveelheid poeder die u laadt, en niet door de mal zelf. Daarom kan één enkel gereedschap vaak meerdere capaciteiten produceren.
Elke klus verloopt in dezelfde volgorde, of het nu om een doseerbak van 40 liter gaat of om een opslagtank van 10.000 liter.
De cyclustijden zijn langer dan bij spuitgieten, vaak twintig minuten tot een uur, afhankelijk van de maat en het materiaal, maar de gereedschappen zijn eenvoudiger en veel goedkoper. Voor een groot hol onderdeel bepaalt die afweging meestal het project.
Niet iedere kunststof is geschikt voor het proces. De hars moet overleven als het tot poeder wordt vermalen en gedurende een lange cyclus wordt verwarmd zonder te verslechteren, dus de lijst is korter dan veel mensen verwachten.
Additieven zijn net zo belangrijk als de basishars. Voor het eindgebruik worden UV-stabilisatoren, kleurmasterbatch en antistatische middelen gekozen, omdat een tank die vijftien jaar in de zon staat een andere formulering nodig heeft dan een boei die in zout water ligt.
Vanwege de manier waarop het proces werkt, delen rotatiegegoten producten een herkenbare reeks eigenschappen.
Het helpt om rotatiegieten naast zijn twee naaste verwanten te zien. De onderstaande tabel is eerder een grove leidraad dan een regel, omdat de afmetingen van de onderdelen en de bestelhoeveelheid de cijfers aanzienlijk verschuiven.
| Proces | Typische wanddikte | Gereedschapskosten | Het meest geschikt voor |
|---|---|---|---|
| Rotatiegieten | 3 tot 12 mm, zelfs overal | Laag tot matig | Grote holle delen, lage tot gemiddelde volumes |
| Spuitgieten | 1 tot 4 mm, varieert per ontwerp | Hoog | Kleine, gedetailleerde onderdelen met een hoog volume |
| Blaasvormen | 0,5 tot 3 mm | Matig | Flessen, potten en dunne containers |
De praktische samenvatting: rotatiegieten wint als je een groot hol onderdeel nodig hebt met een dikke, duurzame wand en je een duur stalen gereedschap niet kunt rechtvaardigen. Het past slecht bij kleine, zeer gedetailleerde componenten die in miljoenen zijn gemaakt.
Omdat het proces zo goed omgaat met grote holle vormen, duiken rotatiegegoten onderdelen op meer plaatsen op dan de meeste mensen verwachten.
Waterbehandeling is een goed voorbeeld. Een PE-opslagtank met kegelbodem is uit één stuk gegoten, met een dikke corrosiebestendige wand, een integraal gevormde kegel en geen verbindingen die kunnen lekken.
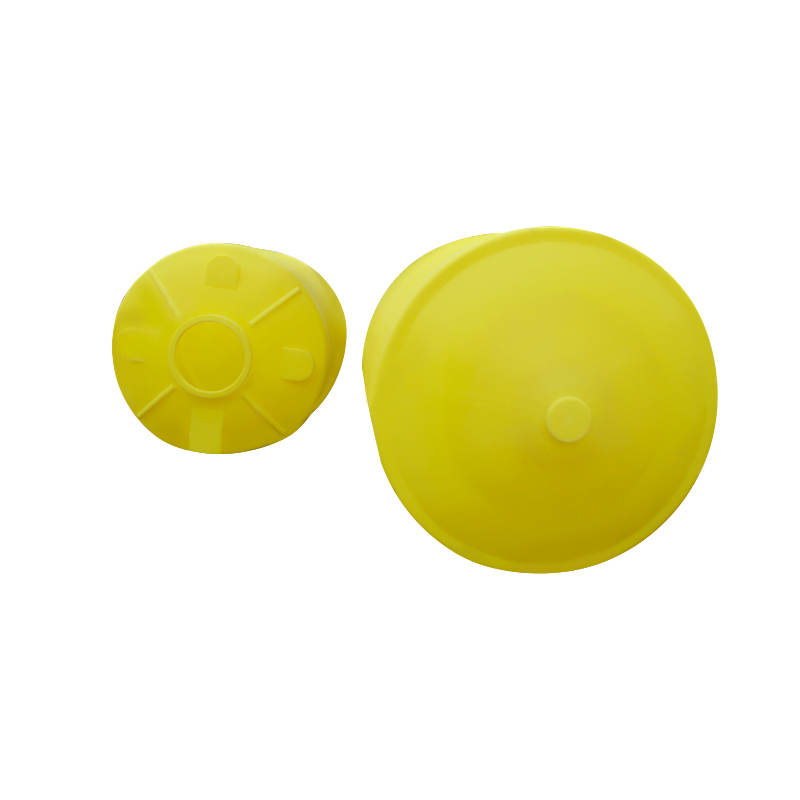 CPT-5000L PE-opslagtank met kegelbodem gebruikt in waterbehandeling, milieubescherming, elektronica, chemische industrie, voeding, geneeskunde, bouw en andere industrieën Bekijk Product →
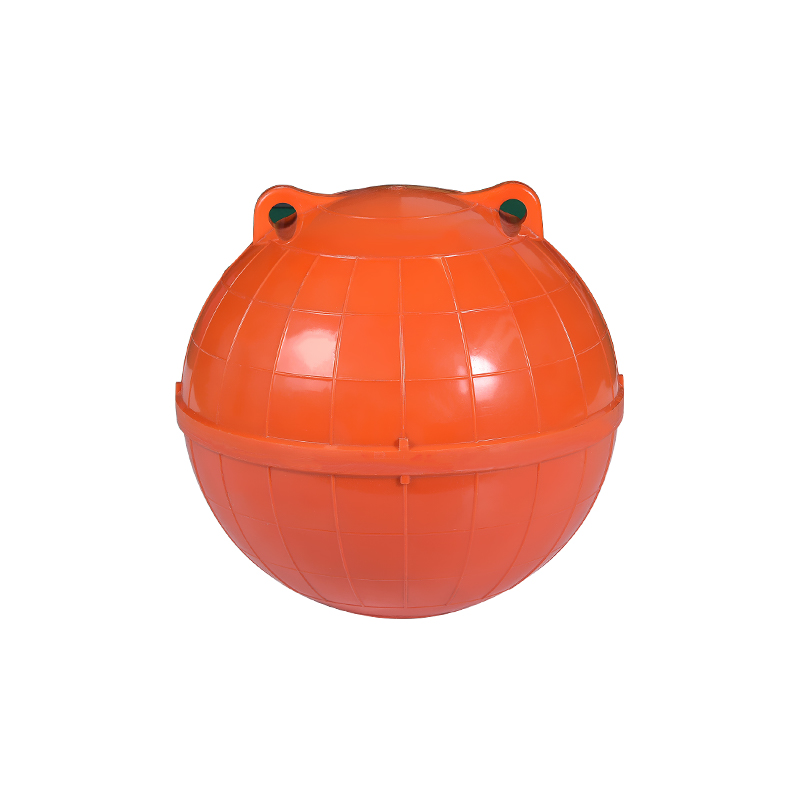
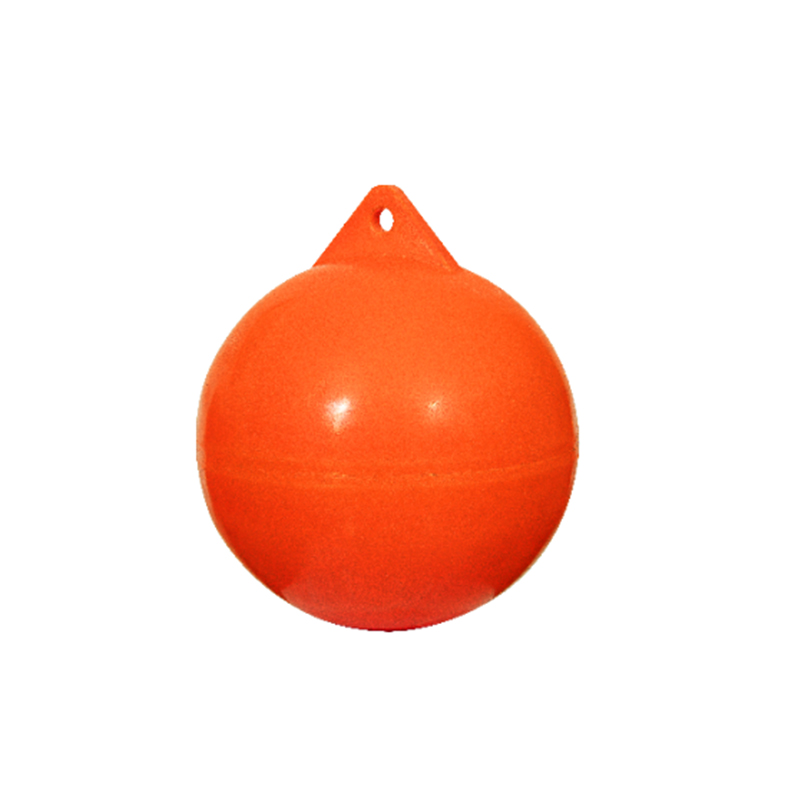
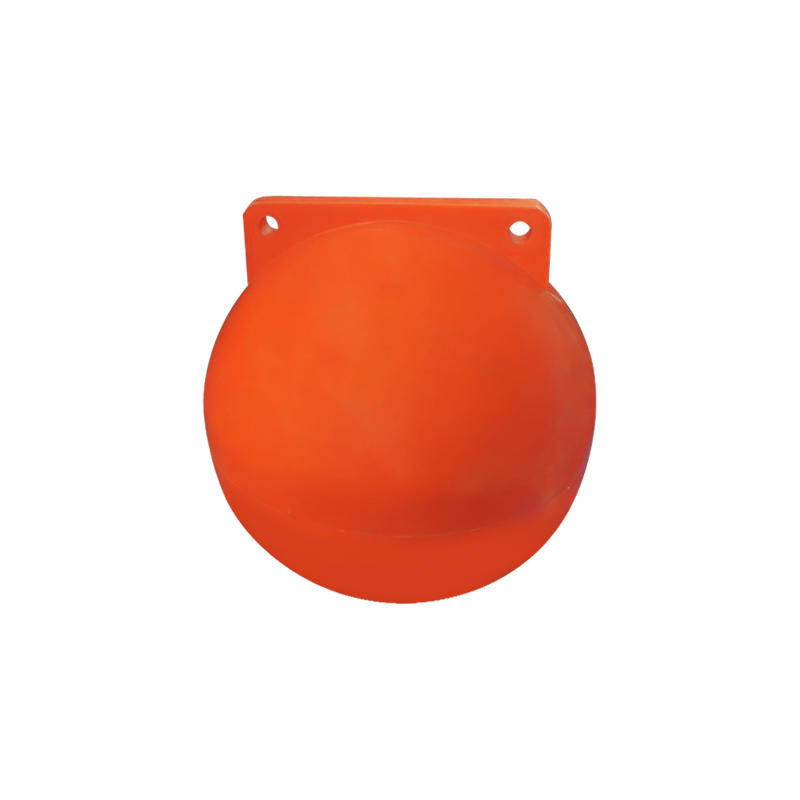
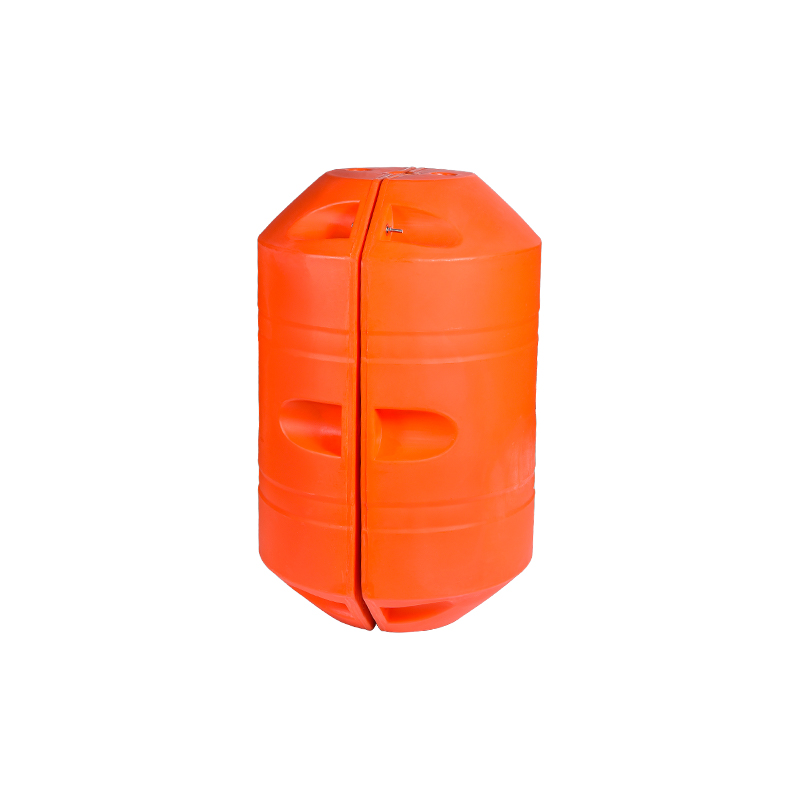
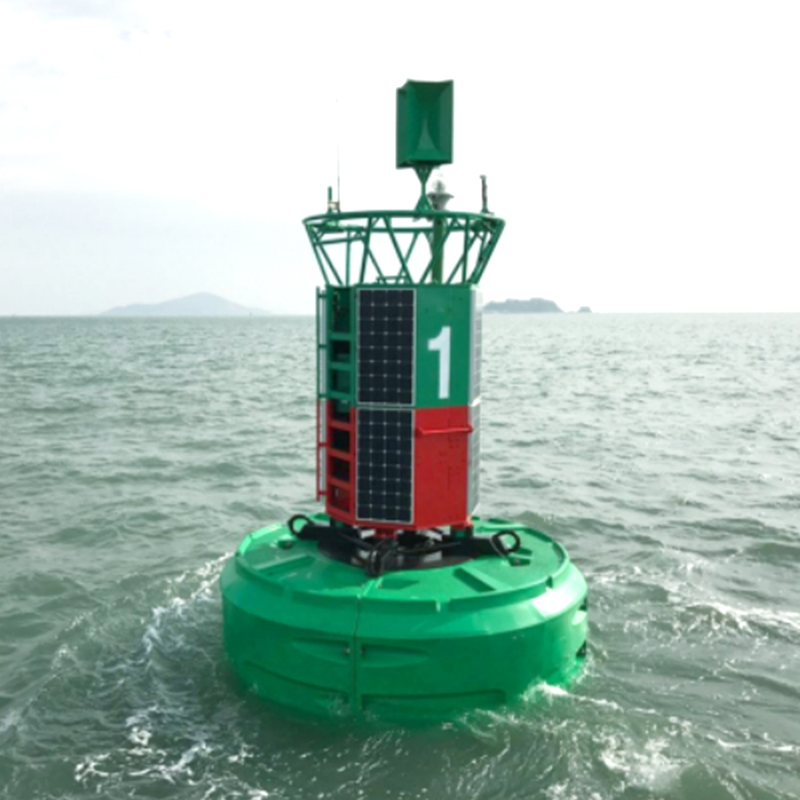
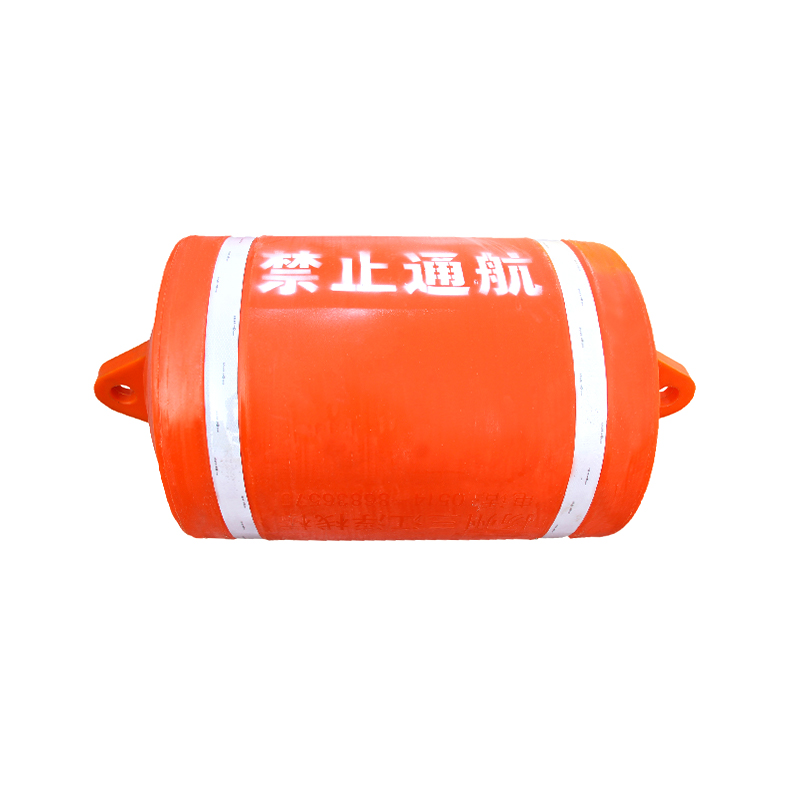
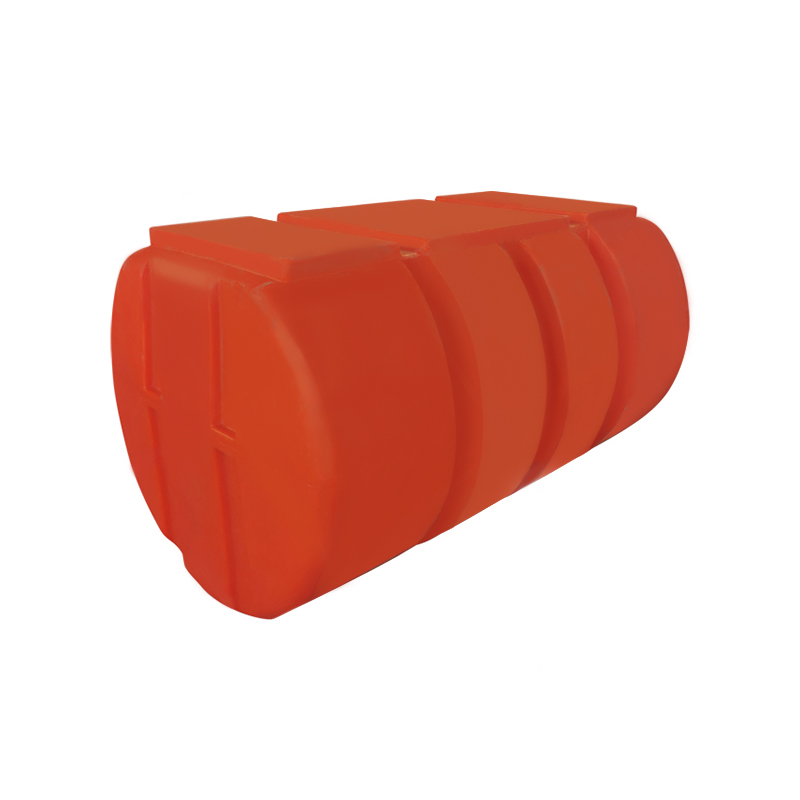
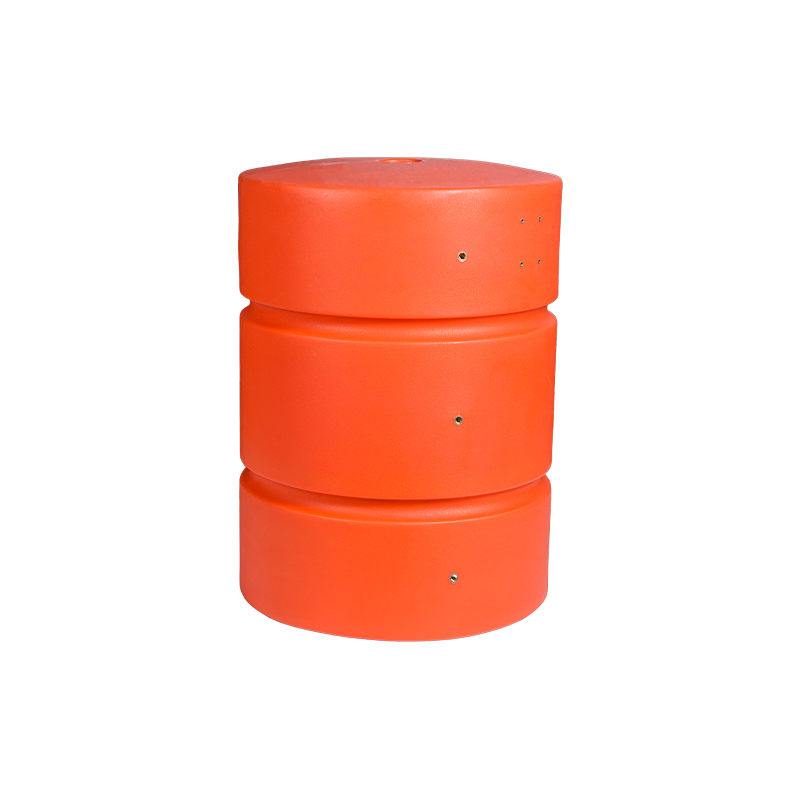
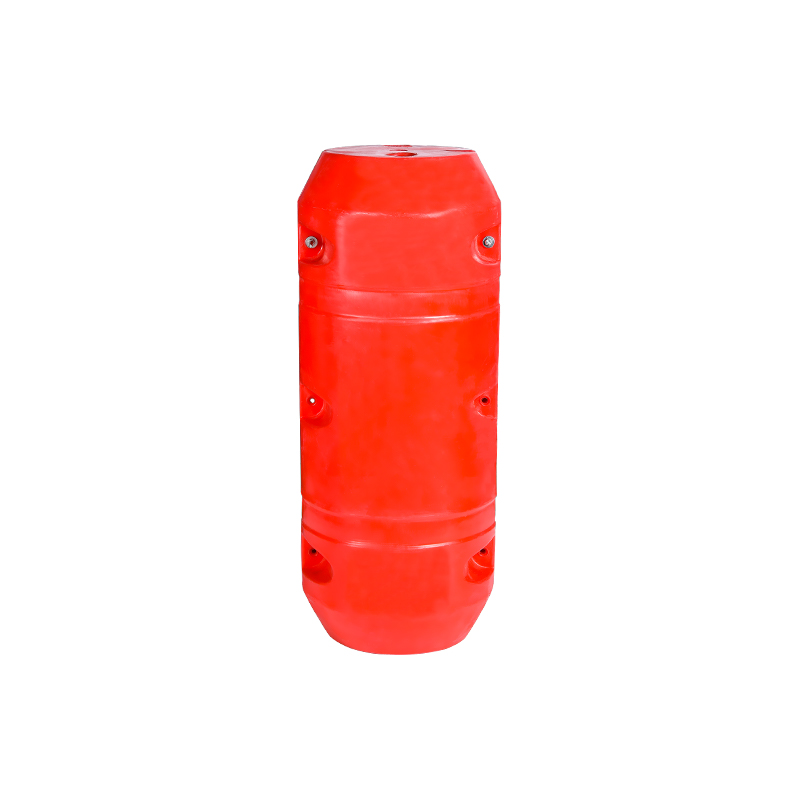
Zwevende producten volgen dezelfde logica. Polyethyleen corrodeert niet in zout water, waardoor holle en met schuim gevulde drijvers jarenlang dienst kunnen doen in havens en viskwekerijen. We schreven hier uitgebreider over in een kort stukje over waarom drijvende platforms van LLDPE corrosiebestendig zijn .
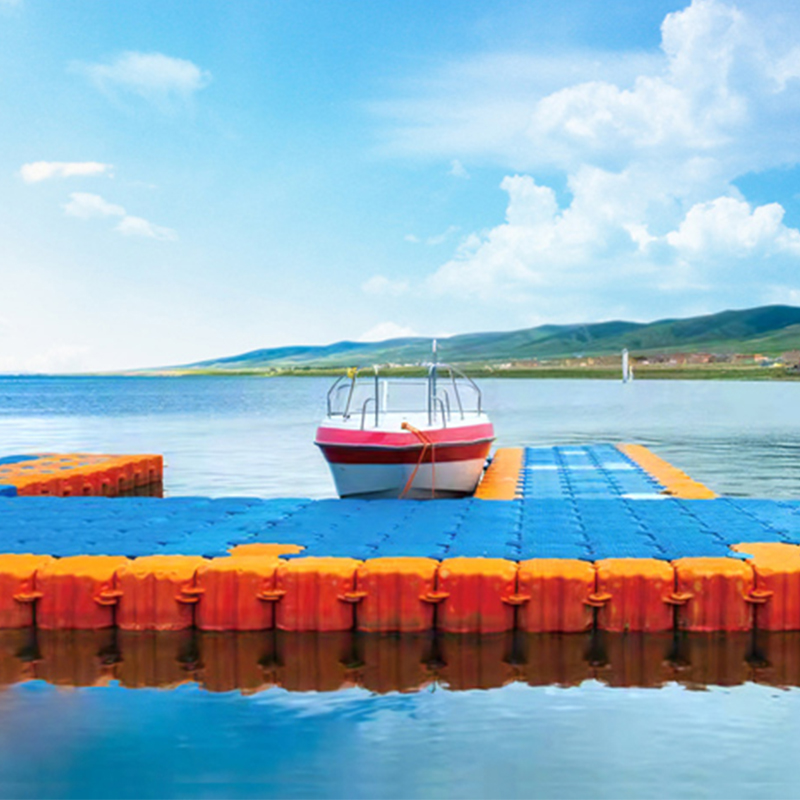 Rotatiegieten LLDPE drijvend platform Cixi Junyi Plastic Co., Ltd. is sinds de oprichting in 2007 gevestigd in Cixi, Zhejiang, bekend als de geboorteplaats van rotatiegieten. Het bedrijf is strategisch... Bekijk Product →
Veel projecten starten niet vanuit een catalogus. Ze beginnen met een schets, een monster of een probleem dat geen enkel standaardproduct oplost. In die gevallen begint het werk op de tekentafel: wanddikte, ribindeling, plaatsing van het inzetstuk en de matrijsscheidingslijn worden samen bepaald, omdat een verandering in de ene meestal een verandering in de andere dwingt.
Bij gereedschap is rotatiegieten het meest vergevingsgezind. Aluminium mallen kosten een fractie van een hard injectiegereedschap, dus een bescheiden eerste bestelling kan nog steeds zinvol zijn, en dezelfde mal kan later opnieuw worden gebruikt als de volumes groeien. Ontwikkelings- en OEM-werk vormen een groot deel van wat we doen en worden hieronder in meer detail besproken aangepaste rotatiegegoten onderdelen en OEM-verwerking .
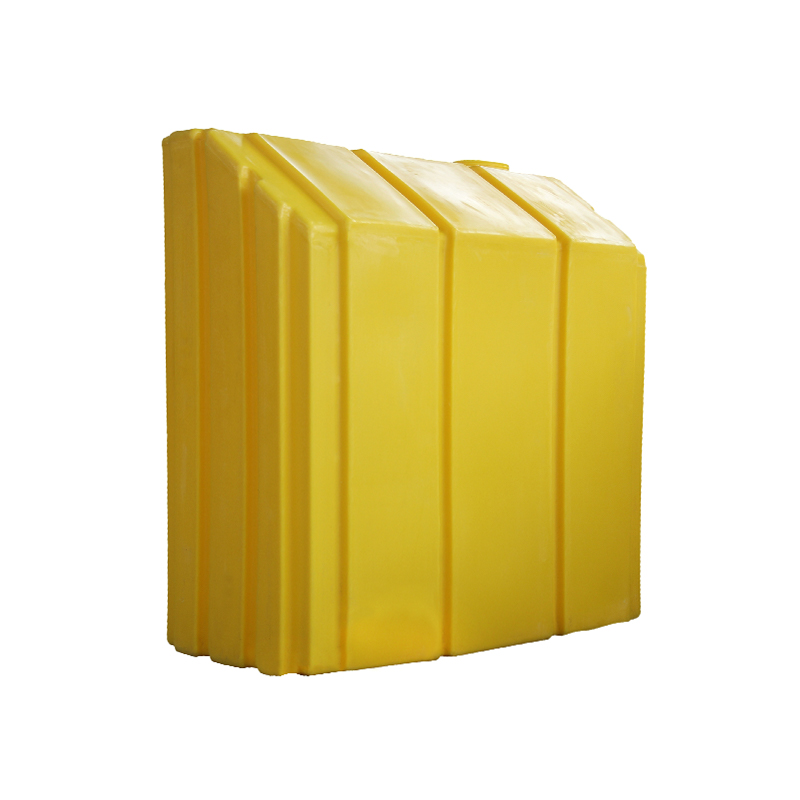
Een typisch voorbeeld is een brandstoftank: een complexe buitenvorm, interne schotten en ingegoten fittingen, geproduceerd als één spanningsvrij gietstuk in plaats van een gelast geheel.
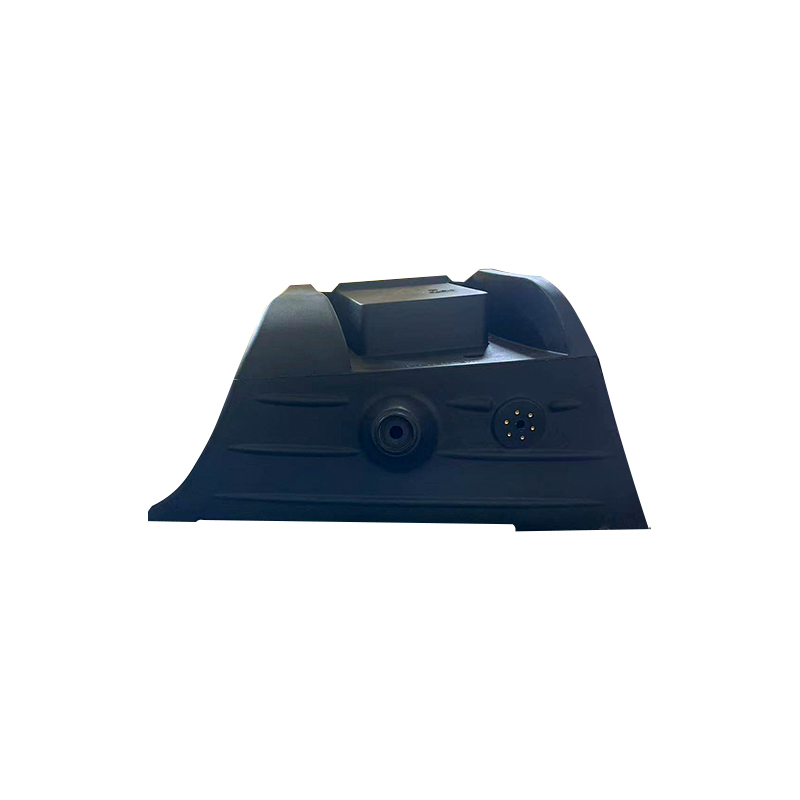 Rotatiegieten kunststof LLDPE-brandstoftank Containers die worden gebruikt om vloeistoffen op te slaan Bekijk Product →
Sinds 2007 maken we rotatiegegoten producten in Cixi, een stad aan de oostkust van China die de mensen hier graag de geboorteplaats van het rotatiegieten noemen. Onze werkplaats bevindt zich ongeveer twee kilometer van het hogesnelheidstreinstation Yuyao North en ongeveer vijftien kilometer van de Hangzhou Bay Bridge, waardoor bezoeken en verzendingen eenvoudig zijn.
Door de jaren heen hebben we geleerd dat het grootste deel van het ambacht in details zit die niemand ziet: hoe gelijkmatig het poeder wordt geladen, hoe voorzichtig de mal wordt afgekoeld en hoe zorgvuldig een fitting wordt geplaatst voordat het gereedschap klaar is. Die keuzes bepalen of een tank vijftien of vijf jaar meegaat. Wij bouwen onze eigen matrijzen, produceren standaard waterbehandelings- en aquacultuurproducten en voeren maatwerk uit voor klanten die iets nodig hebben dat nog niet bestaat.
Om de vraag direct te beantwoorden: rotatiegieten is een lagedrukproces dat kunststofpoeder omzet in holle, naadloze, spanningsvrije producten, van een doseeremmer van 40 liter tot een opslagtank van 10.000 liter. Het is niet de snelste methode of de meest precieze, maar voor grote, stevige, waterdichte onderdelen gemaakt in redelijke volumes komen maar weinig processen in de buurt.


 wuyuqiao dorp, Henghe Town, Cixi City, provincie Zhejiang
 +86-15257871220
 [email protected]
