


Nieuws
Thuis / Nieuws / Industrie nieuws / HDPE-rotatiegieten: belangrijkste eigenschappen, voordelen en industriële toepassingen
Vraag een willekeurige fabrieksmanager waarom zij HDPE hebben gekozen voor een rotatiegegoten tank en u zult waarschijnlijk hetzelfde antwoord horen: stijfheid. HDPE-rotatiegieten geeft u de stijfheid van een onderdeel van polyethyleen met hoge dichtheid, zonder de laslijnen of zwakke punten die bij andere vormmethoden gepaard gaan. Als uw toepassing chemicaliën, druk of grote overspanningen tussen steunpunten met zich meebrengt, zou HDPE bovenaan uw lijst moeten staan.
Om dit te bereiken is meer aandacht nodig voor procesbeheersing dan bij LLDPE, maar de beloning is een onderdeel dat zijn vorm behoudt, weerstand biedt aan kruip en bestand is tegen agressieve media. In deze gids wordt uitgelegd hoe HDPE-rotatiegieten werkt, hoe het zich verhoudt tot LLDPE en waar u op moet letten bij een productiepartner.
HDPE-rotatiegieten is eenvoudigweg het rotatiegietproces waarbij polyethyleen met hoge dichtheid als hars wordt gebruikt. Het materiaal wordt vermalen tot een fijn poeder of geëxtrudeerd tot micropellets, in een holle aluminium of stalen mal geplaatst en de mal wordt verwarmd terwijl deze om twee loodrechte assen roteert. Het polymeer smelt, bedekt de binnenkant van de mal en vormt een naadloos, spanningsvrij onderdeel terwijl de mal afkoelt.
Omdat de mal in twee vlakken roteert, blijft de wanddikte uniform, zelfs bij complexe geometrieën. Hoeken, ribben en inzetstukken kunnen worden ingegoten zonder secundaire verbinding. HDPE draagt specifiek bij aan een hogere kristalliniteit en dichtheid dan LDPE of LLDPE, wat zich vertaalt in meer stijfheid, betere hittebestendigheid en lagere permeabiliteit voor oplosmiddelen en waterdamp.
Matrijzen worden meestal vervaardigd uit aluminium of vervaardigd uit staal voor grote aantallen. Voor HDPE moet de mal voorzien zijn van ventilatieopeningen om verplaatste lucht te laten ontsnappen; Anders kan ingesloten lucht gaatjes in het oppervlak en een onvolledige vulling veroorzaken.
Een van de meest voorkomende vragen bij rotatiegieten is welke polyethyleenkwaliteit u moet kiezen. Onderstaande tabel geeft een praktische vergelijking tussen HDPE en LLDPE voor rotatiegieten.
| Eigendom | HDPE | LLDPE |
|---|---|---|
| Dichtheid (g/cm³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Buigmodulus (MPa) | 800 – 1.300 | 400 – 800 |
| Treksterkte bij vloei (MPa) | 20 – 30 | 12 – 20 |
| Slagvastheid | Matig | Uitstekend |
| Weerstand tegen spanningsscheuren | Goed | Uitstekend |
| Krimp tijdens afkoeling | Hoger | Lager |
| Stijfheid van de muur | Hoog | Matig |
De korte versie: kies voor HDPE als het onderdeel bestand moet zijn tegen buigen, indeuken of interne druk bij hoge temperaturen. Kies LLDPE als slagvastheid en weerstand tegen spanningsscheuren belangrijker zijn. Veel rotomolders hebben beide materialen op voorraad, en een goede contractfabrikant kan u helpen bij het selecteren van de juiste kwaliteit voor de daadwerkelijke serviceomgeving.
Eén manier om erover na te denken is dat HDPE zich meer als een structureel plastic gedraagt, terwijl LLDPE zich meer als een taai elastomeer gedraagt. Bij tanktoepassing geeft HDPE u een steviger gevoel en een betere weerstand tegen knikken wanneer de tank gedeeltelijk vol is. In een drijver of wegversperring, waar botsingen waarschijnlijk zijn, kunnen de doorbuiging en impactweerstand van LLDPE waardevoller zijn.
Het roteren van HDPE is minder vergevingsgezind dan het vormen van LDPE of LLDPE. Omdat HDPE een scherper smeltpunt en een hoger kristallijn gehalte heeft, moeten de oventijd, piektemperatuur en afkoelsnelheid strak worden gecontroleerd. Als de poederdeeltjes te grof zijn, zullen er gaatjes in het binnenoppervlak verschijnen; als de oventemperatuur te hoog is, kan het materiaal verslechteren; als de koeling ongelijkmatig is, kan het onderdeel kromtrekken.
Typische rotatiegietomstandigheden voor HDPE omvatten een matrijstemperatuur in het bereik van 250–350 °C, een maximale interne luchttemperatuur van 190–220 °C en een langzame, gecontroleerde afkoelfase. De krimppercentages zijn doorgaans ook iets hoger dan die van LLDPE, dus de afmetingen van de matrijs en de koelarmaturen moeten dienovereenkomstig worden aangepast.
De kwaliteit van het poeder is ook belangrijk. Het is waarschijnlijker dat HDPE een nauwere deeltjesgrootteverdeling nodig heeft dan LLDPE, omdat grotere deeltjes stromingslijnen kunnen creëren. De meeste ervaren rotomolders verpulveren HDPE tot een vergelijkbaar doelgaas, maar ze passen de maalomstandigheden aan om overmatig fijn stof te voorkomen. Sommigen gebruiken ook interne druksensoren om de piekluchttemperatuur te bewaken en precies te beslissen wanneer de vorm uit de oven moet worden gehaald.
HDPE-rotatiegieten komt voor in industrieën waar structurele prestaties en chemische bestendigheid niet in het gedrang kunnen komen. Veel voorkomende voorbeelden zijn onder meer opslagtanks voor bulkchemicaliën, mengtanks, doseertanks, opvangbakken, behuizingen voor industriële apparatuur, componenten voor waterbehandeling en tanks voor landbouwspuiten.
Bij verticale opslagtanks zorgt de stijfheid van HDPE ervoor dat hogere wanden hoepelspanning kunnen weerstaan zonder overmatige wanddikte. Het kegelbodemontwerp van veel industriële tanks profiteert ook van de maatvastheid van HDPE, vooral wanneer de tank gevuld is met dichte vloeistoffen. Een typisch voorbeeld is de CPT5000L PE-opslagtank met kegelbodem, die rotatiegieters produceren met een naadloze wand en integraal gegoten hulpstukken. Vormers ontwerpen ook voor de mechanische belastingen die tanks tijdens het transport ondervinden, een onderwerp dat we nader bekijken Stabiliteit van de schoonwatertank op oneffen wegen.
 CPT-5000L PE-opslagtank met kegelbodem voor industrieel gebruik Een rotatiegegoten HDPE-opslagtank met een kegelbodem en naadloze wand, geschikt voor dichte vloeistoffen en veeleisende industriële omgevingen waar maatvastheid en corrosiebestendigheid van belang zijn. Bekijk Product →
Mengtanks en doseervaten zijn eveneens een vanzelfsprekendheid. Deze onderdelen hebben vaak te maken met roerbelastingen, koppel van de spuitmonden en herhaalde blootstelling aan zuren of logen. De hogere stijfheid van HDPE vermindert de buiging bij montagenokken en houdt maattoleranties rond inzetstukken met schroefdraad in stand. Voor grotere volumes biedt een PE-mengvat van 10 ton procesingenieurs een naadloos, corrosiebestendig vat.
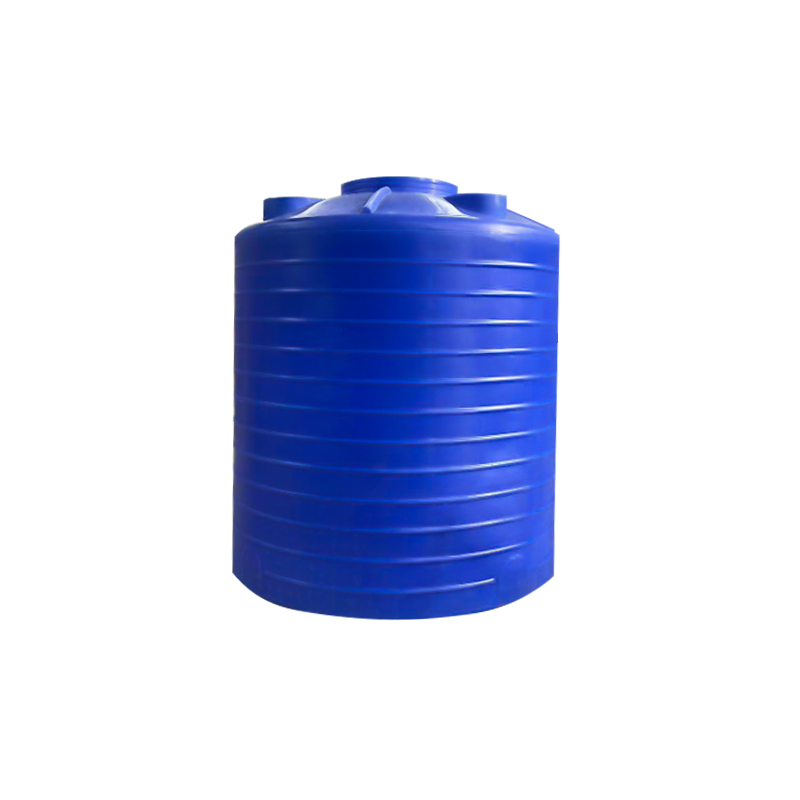 10-tons PE-mengvat voor chemische verwerking Een rotatiegegoten vat met grote capaciteit, ontworpen voor meng- en doseertoepassingen, en biedt stijfheid en corrosiebestendigheid om roerwerkbelastingen en herhaalde blootstelling aan chemicaliën te weerstaan. Bekijk Product →
In chemicaliënopslagruimtes zijn lekvrije trays tegenwoordig een standaard veiligheidsvereiste. Een rotatiegegoten bak uit HDPE biedt dezelfde chemische compatibiliteit als de tank zelf, met een gladde binnenkant die gemakkelijk te inspecteren en schoon te maken is. De mogelijkheid om handgrepen en afvoerbakken direct in de bak te gieten maakt montagestappen overbodig.
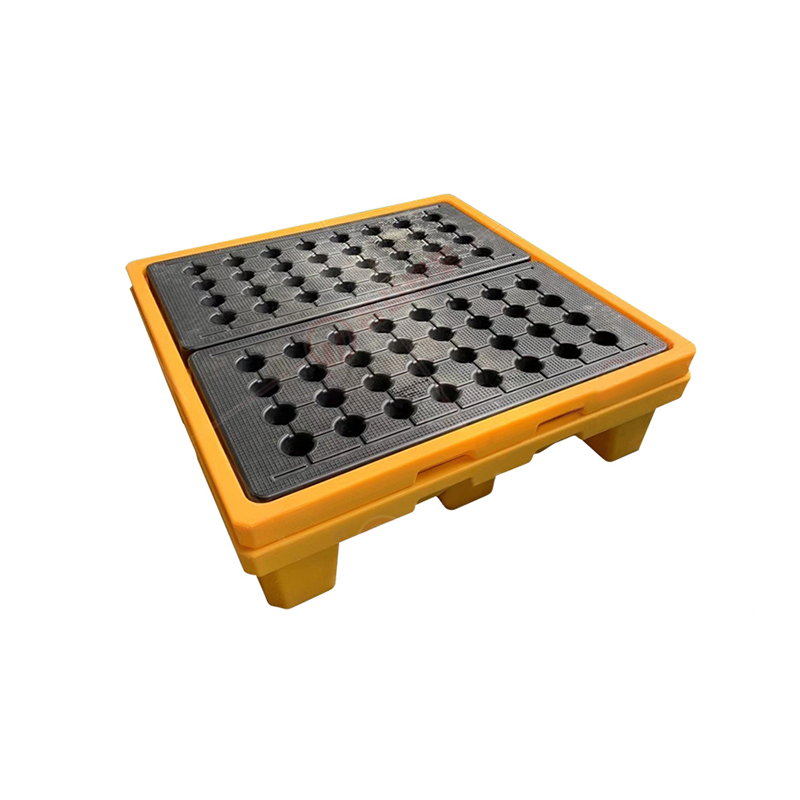 Rotatiegegoten lekvrije emmerbak voor opslag van chemicaliën Een HDPE-bak met gegoten handgrepen en afvoerbekkens, die een soepele, gemakkelijk te reinigen opvangoplossing bieden die chemisch compatibel is met opgeslagen vloeistoffen. Bekijk Product →
Naast tanks en trays wordt HDPE-rotatiegieten gebruikt voor:
Niet iedere rotatiegieter heeft de ervaring om HDPE winstgevend te verwerken. Vraag voordat u een bestelling plaatst naar hun poederbehandeling, matrijstemperatuurregeling en koelprocedures. Bevestig dat ze eerder HDPE-projecten hebben gedaan, omdat de leercurve reëel is.
Kijk ook eens naar de volledige productketen. Een partner die zijn eigen matrijzen ontwerpt en verspant Cixi Junyi kunststofindustrie , kan sneller itereren op het gebied van krimpcompensatie en poortplaatsing. Het bedrijf is gevestigd in het rotatiegietcentrum van Cixi, vlakbij belangrijke logistieke routes, en biedt zowel gestandaardiseerde producten als OEM-ontwikkeling op maat. Als u ondersteuning nodig heeft bij het ontwerpen van onderdelen, materiaalkeuze of het bewerken van matrijzen, kan een ervaren fabrikant het verschil maken tussen een prototype dat werkt en een productierun die mislukt.
Inspecteer hun kwaliteitssysteem en vraag om materiaalcertificeringen. Een betrouwbare partner moet de harskwaliteit, de traceerbaarheid van de partij en de controles op de wanddikte kunnen documenteren. Ze moeten u ook helpen de doorlooptijden te begrijpen, vooral voor HDPE, omdat langere koelfasen de cyclustijden kunnen verlengen in vergelijking met LLDPE.
Laat kostentechniek niet over het hoofd. HDPE-hars is per kilogram soms duurder dan LLDPE, maar door de hogere stijfheid kan bij bepaalde uitvoeringen een iets dunnere wand mogelijk zijn. De nettokosten zijn afhankelijk van de geometrie, het volume en de vereiste secundaire bewerkingen. Een goede partner zal deze afwegingen openlijk bespreken voordat u zich aan de tool wijdt.
HDPE-rotatiegieten is niet het gemakkelijkste materiaal om te verwerken, maar de resultaten spreken voor zich. Wanneer u de juiste soort specificeert, investeert in de juiste gereedschappen en samenwerkt met een vormer die de proceslimieten begrijpt, krijgt u onderdelen die sterk, lichtgewicht, corrosiebestendig en verrassend betaalbaar zijn voor kleine tot middelgrote volumes. Begin met uw servicevereisten, niet alleen met het materiaalgegevensblad, en laat een ervaren partner u helpen vanaf het matrijsontwerp tot het uiteindelijke onderdeel.


 wuyuqiao dorp, Henghe Town, Cixi City, provincie Zhejiang
 +86-15257871220
 [email protected]
