


Nieuws
Thuis / Nieuws / Industrie nieuws / Rotatiegieten versus blaasgieten: kiezen op basis van onderdeelgrootte en volume
Een chemicaliënopslagtank van 5000 liter heeft een uniforme wanddikte nodig, maar een fles van 2 liter moet in enkele seconden worden geproduceerd. Deze twee producten vereisen verschillende productieprocessen, en de keuze tussen rotatiegieten en blaasgieten komt neer op onderdeelgrootte, wanduniformiteit, jaarlijks volume en investering in gereedschap. Kortom, als u grote, duurzame holle onderdelen met consistente wanden nodig heeft, wint rotatiegieten. Als u een snelle productie van kleine tot middelgrote containers in enorme hoeveelheden nodig heeft, is blaasgieten de oplossing.
Deze twee processen creëren beide holle plastic onderdelen, maar ze leveren verschillende resultaten op. Voordat u de technische drempels onderzoekt, overweeg dan een snelle vergelijking van de belangrijkste aankoopoverwegingen.
Blaasgieten werkt door het opblazen van een gesmolten plastic buis in een vormholte. Luchtdruk duwt de parison tegen de malwanden en het onderdeel koelt snel af omdat het maloppervlak warmte absorbeert. Cyclustijden voor extrusieblaasvormen variëren vaak van 30 seconden tot enkele minuten, afhankelijk van het gewicht van het onderdeel en de wanddikte. Omdat luchtdruk de vormkracht is, is de geometrie van het onderdeel beperkt tot vormen die gelijkmatig vanuit een centrale parison naar buiten kunnen worden geblazen.
Rotatiegieten werkt anders. Een mal met plastic poeder wordt verwarmd terwijl hij langzaam rond twee loodrechte assen roteert. Het poeder smelt en bedekt het binnenoppervlak, waardoor op alle vlakken een uniforme dikte ontstaat. Tijdens het vormen wordt geen druk uitgeoefend. De mal draait vervolgens al tuimelend door een koelkamer, waardoor het plastic geleidelijk stolt. Cyclustijden variëren doorgaans van 20 minuten tot meer dan een uur, waarbij grotere onderdelen langer duren.
Bij blaasvormen kan de parison op de hoeken dunner worden en ongelijkmatig uitrekken in dieptrekgebieden. Rotatiegieten bevordert een gelijkmatige wandverdeling omdat de poedertrommelende werking het materiaal in dezelfde snelheid over elk oppervlak afzet. Dat verschil wordt van cruciaal belang bij producten met diepe uitsparingen, complexe contouren of grote platte of gebogen oppervlakken. Rotatiegegoten wanden vertonen geen afknijpnaden of laslijnen die gebruikelijk zijn bij blaasgegoten containers.
Blaasgietgereedschappen worden over het algemeen gemaakt van staal of aluminium en machinaal bewerkt met nauwe toleranties. Hoge drukken in blaasvormen vereisen zware klemsystemen en geharde holteoppervlakken. De gereedschapskosten variëren afhankelijk van de complexiteit van de onderdelen en de vereisten met meerdere holtes. Voor een typische industriële container kan het blaasvormgereedschap variëren van bescheiden opstartkosten voor een eenvoudige mal met één holte tot een substantiële investering voor de productie van grote volumes met meerdere holtes. De gereedschappen zijn duurzaam en gaan vaak honderdduizenden tot miljoenen cycli mee.
Rotatiegietgereedschappen worden vervaardigd uit plaatstaal of gegoten aluminium, in secties gelast. Omdat er geen interne druk aanwezig is, kunnen lichtere constructies en eenvoudige lasverbindingen toch hoogwaardige oppervlakken produceren. De fabricage is sneller en goedkoper dan machinaal bewerkte blaasvormen. De doorlooptijden van gereedschappen voor rotatiegieten zijn over het algemeen korter. De wisselwerking zit hem in de lange levensduur: mallen van plaatstaal slijten sneller dan blaasmatrijzen van gehard staal, vooral bij frequente kleurveranderingen en thermische cycli. Voor productie in kleine volumes van honderden tot enkele duizenden eenheden per jaar zorgen de besparingen op gereedschap er echter meestal voor dat rotatiegieten de optie met lagere totale kosten is.
| Parameter | Rotatiegieten | Blaasvormen |
|---|---|---|
| Cyclustijd | 20 minuten tot 1 uur | 30 sec tot 3 min |
| Gereedschapskosten | Laag tot matig | Matig tot hoog |
| Doorlooptijd van gereedschap | Korter | Langer |
| Schimmel leven | Jaren met onderhoud | Heel lang |
| Wanddikte | Uniform, 4 tot 20 mm | Dun, 0,5 tot 3 mm |
| Maximale onderdeelgrootte | Zeer groot (tot 20.000 L) | Beperkt door machinecapaciteit |
| Ontwerpcomplexiteit | Hoge, ingegoten inzetstukken toegestaan | Beperkt door parison-geometrie |
| Materiaal opties | PE, PP, PVC, PA, fluorpolymeren | HDPE, LDPE, PP, HUISDIER, PVC |
Het break-evenpunt tussen de twee processen is afhankelijk van uw jaarvolume en onderdeelgrootte. Voor kleine onderdelen met hoge outputvereisten worden de gereedschapskosten door blaasgieten over miljoenen eenheden afgeschreven. Voor grote onderdelen met een kleiner volume vermijdt rotatiegieten buitensporige kapitaalkosten en onderhoudslasten voor het gereedschap.
Rotatiegieten ondersteunt een veel groter bereik aan ontwerpgeometrie. Er is geen sprake van afknijpen, dus vormlijnen kunnen op gebogen vlakovergangen worden geplaatst in plaats van op rechte naden. Ingegoten schroefdraad, metalen inzetstukken en interne ribben kunnen zonder secundaire bewerkingen worden verwerkt. De wanddikte kan lokaal worden gevarieerd door de matrijstemperatuur of poedertoevoegingen tijdens de cyclustijd te wijzigen. Hoekradii kunnen genereus zijn om de spanningsconcentratie te verminderen.
Blaasgieten heeft specifieke ontwerpbeperkingen. Halsopeningen vereisen nauwkeurige controle, diepe ondersnijdingen zijn moeilijk en de wanddikte varieert vaak van basis tot schouder. Dat gezegd hebbende, blinkt blaasgieten uit in toepassingen waarbij lichtgewicht, dunwandige containers goed werken, zoals flessen, jerrycans en kleine industriële verpakkingen.
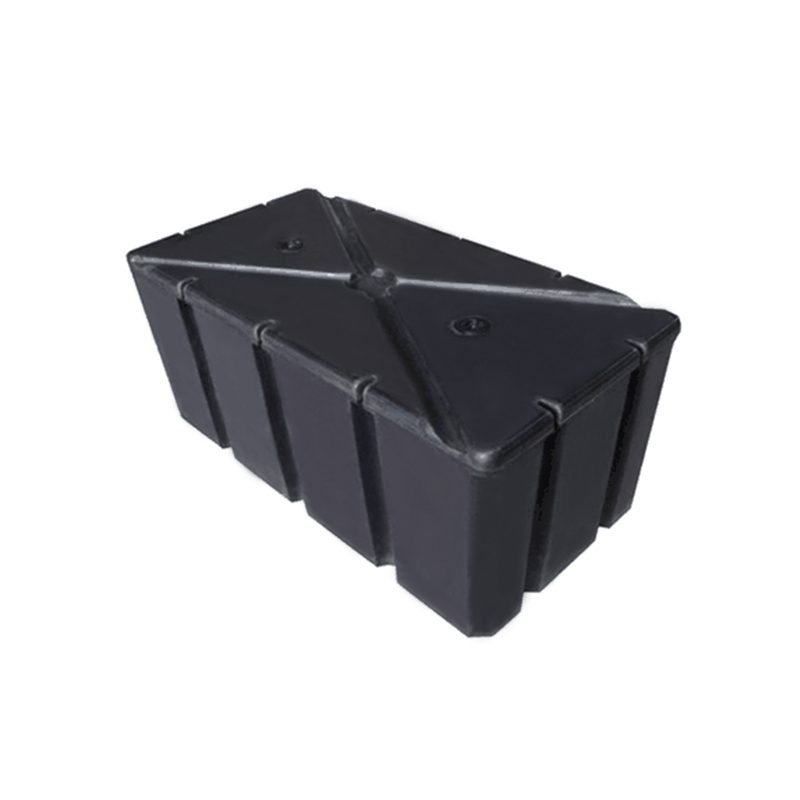
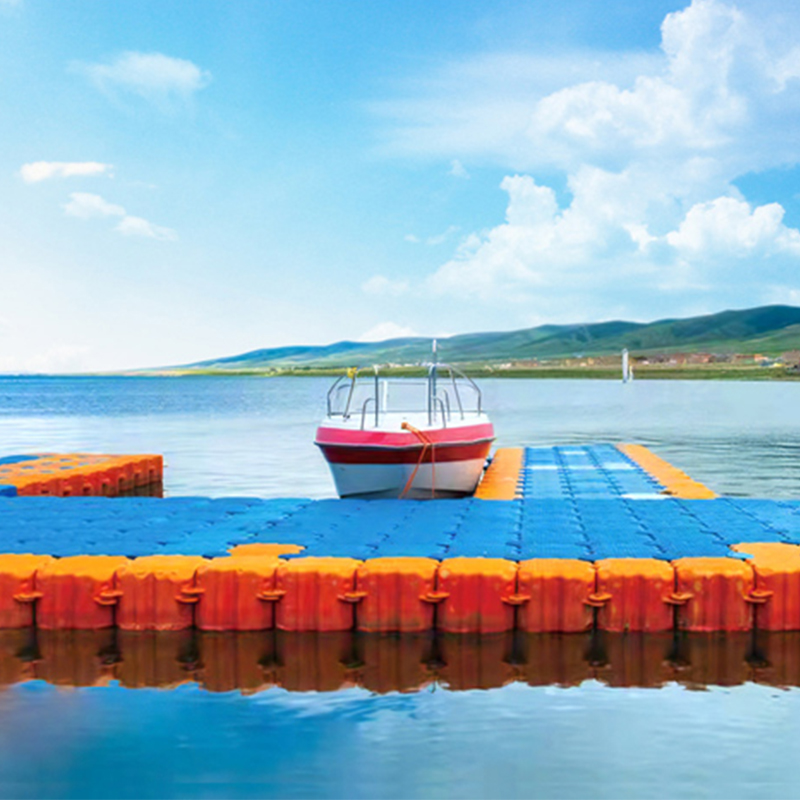
Veel voorkomende blaasvormproducten zijn flessen met wasmiddel, brandstoftanks voor kleine motoren, landbouwverpakkingen en kleine industriële containers. Veel voorkomende rotatiegegoten producten zijn onder meer opslagtanks voor chemicaliën, grote watertanks, additieftanks, aquacultuurvaten, wegversperringen, machinebehuizingen, drijvers en grote op maat gemaakte holle onderdelen.
Voor een Rotatiegegoten PE-opslagtank met kegelbodem De uniforme wanddikte voorkomt zwakke plekken wanneer de tank agressieve chemicaliën bevat. Hetzelfde ontwerp bij blaasgieten zou het risico met zich meebrengen dat de materiaalverdeling op het kegelgedeelte inconsistent zou zijn.
Blaasgieten is voornamelijk afhankelijk van thermoplastische materialen die tijdens het vormen de interne luchtdruk kunnen weerstaan. Hogedichtheidpolyethyleen (HDPE) is de meest voorkomende keuze, gevolgd door polypropyleen (PP) en PET. Sommige technische kunststoffen kunnen worden gebruikt, maar er moet rekening worden gehouden met hun smeltsterkte. Aan de hars kunnen additieven zoals UV-stabilisatoren en kleurmasterbatches worden toegevoegd.
Rotatiegieten biedt plaats aan een bredere harslijst. Verpulverde LLDPE, LDPE, HDPE, PP, PVC, nylon en fluorpolymeren presteren allemaal goed. Het proces verloopt bij omgevingsdruk, zodat materialen met een hoger molecuulgewicht, die sterker zijn en beter bestand zijn tegen spanningsscheuren, kunnen worden gevormd zonder interne druk. Voor blootstelling buitenshuis is rotatiegegoten PE met toegevoegde UV-stabilisatoren een betrouwbare standaard.
Overweeg een opslagtank van 500 liter met een jaarlijkse vraag van ongeveer 1.000 stuks. Er kan een blaasmatrijs worden gebouwd voor een hogere doorvoer, maar de gereedschapskosten blijven hoog en de wanddikte kan niet de consistente 8-10 mm bereiken die nodig is voor structurele stijfheid. Rotatiegieten met een gefabriceerde mal kan de tank met dikke, uniforme wanden produceren, en de gereedschapskosten betalen zichzelf terug tijdens de productierun.
Overweeg nu een kleine container van 2 liter met een jaarlijkse vraag van 2 miljoen stuks. Bij blaasgieten wordt elke paar seconden één onderdeel geproduceerd, waarbij aluminium mallen de volledige productierun overleven. Rotatiegieten kan dat aanbodtempo niet evenaren, dus blaasgieten blijft de juiste keuze voor compacte verpakkingen met grote volumes.
De beslissing gaat zelden over welk proces universeel beter is. Het gaat erom wat uw product vraagt en wat uw jaarvolume kan dragen.
Voor waterbehandelingssystemen hebben opslagtanks en doseervaten een uitstekende chemische bestendigheid en een lange levensduur nodig. EEN Rotatiegegoten doseer- en mengtank met kegelbodem met een scharnierend deksel demonstreert een typisch ontwerp waarbij de uniforme wanddikte en ingegoten boringdetails betrouwbare mengoperaties ondersteunen. De kegelvormige bodemvorm zorgt voor een volledige afvoer van chemicaliën zonder dat er zich ophopingen vormen.
In de aquacultuur zijn grote tanks onderworpen aan een agressieve omgeving. Een rotatiegegoten PE-kweektank van 7 ton zou moeilijk consistent te produceren zijn met blaasgieten, omdat de wand op alle oppervlakken dik moet blijven terwijl de tankvorm modulair blijft. Waar blaasgieten het snelheidsvoordeel biedt, biedt rotatiegieten een grote volumecapaciteit per onderdeel en betrouwbare structurele integriteit voor langdurig nat gebruik.
Als uw project zeer grote onderdelen, een hoge wanddikte, lage tot gemiddelde volumes of aangepaste ontwerpen omvat waarvoor inzetstukken en een complexe geometrie nodig zijn, kies dan voor rotatiegieten. Als uw product een kleine container is, een eenvoudige vorm heeft, een hoge jaarlijkse productie heeft en snelle cyclustijden nodig heeft, kies dan voor blaasgieten.
Voor kopers die een rotatiegegoten oplossing evalueren, zal het controleren van de materiaalconsistentie, hoekdikte en onderhoudsgeschiedenis van het gereedschap de investering beschermen. Een goed gestructureerde rotatiegietpartner kan het matrijsontwerp, de materiaalkwaliteit en de verbeteringsstappen bespreken voordat de productie begint.


 wuyuqiao dorp, Henghe Town, Cixi City, provincie Zhejiang
 +86-15257871220
 [email protected]
