


Voor- en nadelen van rotatiegieten: een praktische kopersgids
Stel je een chemische opslagtank van 5000 liter voor die bij een afvalwaterzuiveringsinstallatie staat te wachten, of een materiaalomhulsel dat herhaaldelijk vallen in een werkplaats moet overleven. Rotatiegieten kan beide goed worden toegepast omdat het naadloze, spanningsvrije onderdelen uit één stuk produceert. Maar als je hetzelfde onderdeel nodig hebt met 200.000 eenheden per jaar, met nauwe toleranties, zal het proces zichzelf waarschijnlijk uitbetalen. De beslissing gaat niet over welk proces het beste is, maar over het afstemmen van het proces op het onderdeel en het volume.
Hier is dus het praktische antwoord: rotatiegieten biedt lage gereedschapskosten, naadloze holle onderdelen en uitstekende slagvastheid, maar het brengt ook lange cyclustijden, beperkte materiaalopties en een lossere maatvoering met zich mee. In de rest van dit artikel wordt uitgelegd hoe deze afwegingen op de werkvloer en in een inkooporder tot uiting komen.
Wat rotatiegieten eigenlijk inhoudt
Bij rotatiegieten wordt gebruik gemaakt van een holle metalen mal. Er wordt polymeerpoeder in de mal geladen en vervolgens wordt de mal verwarmd terwijl hij met lage snelheid om twee assen draait. Het poeder smelt en bedekt het binnenoppervlak, waardoor een naadloze holle schaal ontstaat. Nadat de mal is afgekoeld, wordt het voltooide onderdeel verwijderd. De hele cyclus draait bij atmosferische druk. Daarom kan gereedschap worden gemaakt van betaalbaar aluminium of staal in plaats van van gehard gereedschapsstaal.
Het materiaal dat in de meeste rotatiegegoten onderdelen wordt gebruikt, is LLDPE, hoewel sommige toepassingen HDPE of ABS vereisen. Het proces geeft de voorkeur aan thermoplastische materialen die stabiel blijven tijdens de verwarmingsfase met lage afschuiving, en dat is een van de redenen dat de materiaallijst korter is dan bij spuitgieten of blaasvormen.
Dit zijn de vier fasen die je een vormer hoort beschrijven: matrijsvoorbereiding, verwarmen en smelten, afkoelen en ontvormen. Elke stap heeft invloed op de uiteindelijke kwaliteit, dus een betrouwbare leverancier heeft duidelijke controlepunten voor de matrijstemperatuur en rotatiesnelheid.
De voordelen die er toe doen bij echte productie
De meeste beweringen die u over rotatiegieten tegenkomt, komen neer op een paar goed gedocumenteerde sterke punten. Laten we ernaar kijken zoals een ontwerpingenieur of een inkoopmanager dat zou doen.
Onderdelen uit één stuk zonder laslijnen of zwakke punten
De grootste structurele winst is dat het onderdeel één doorlopend stuk is. Een opslagtank van 5000 liter, gemaakt door middel van rotatiegieten, heeft geen scheidingslijn die een spanningsverhoger kan worden. Het betekent ook dat de binnen- en buitenkant van de muur tegelijkertijd worden gevormd, zodat een tank die wordt gebruikt voor chemicaliën of afvalwater een consistente muurkwaliteit krijgt waar dat het belangrijkst is.
 Kegelbodem PE-opslagtank voor chemische en afvalwatertoepassingen Deze rotatiegegoten tank van 5000 liter heeft een naadloze wand uit één stuk, waardoor scheidingslijnen worden geëlimineerd en een consistente wanddikte wordt gegarandeerd. Het is geschikt voor waterbehandeling en chemische opslag waar duurzaamheid en corrosiebestendigheid vereist zijn. Bekijk Product →
Lage gereedschapsinvestering voor middelgrote volumes
Matrijzen gemaakt van aluminium kunnen vaak binnen een paar weken worden geproduceerd en kosten een fractie van de bijpassende metalen gereedschappen die bij spuitgieten worden gebruikt. Dit maakt het proces aantrekkelijk voor jaarlijkse productieruns van honderden tot lage duizenden, waarbij u een groot gereedschapsbudget niet kunt rechtvaardigen, maar toch een duurzaam plastic onderdeel wilt.
Slagvastheid en materiaalveerkracht
LLDPE heeft een hoge slagsterkte en het proces levert onderdelen op zonder dat er ingegoten spanningen optreden. Die combinatie is de reden waarom rotatiegegoten tanks, gereedschapskisten en vlotterlichamen vallen, vriesomstandigheden en constante belastingen overleven. Voor een fabriek waar doseerchemicaliën worden opgeslagen of een boerderij waar levende vis in containers wordt bewaard, vertaalt deze veerkracht zich in lagere vervangingskosten.
Ontwerpvrijheid voor holle vormen
U kunt ribben, trommelvormige lichamen of zelfs dubbelwandige onderdelen met ingegoten inzetstukken verwerken. De biaxiale rotatie bedekt hoeken en uitsparingen beter dan bij blaasgieten. Dit is vooral handig voor behuizingen van apparatuur, brandstoftanks van voertuigen en drijvers op zee, waarbij de vorm aan zowel structurele als esthetische behoeften moet voldoen.
De nadelen waar u rekening mee moet houden
Cyclustijden worden gemeten in minuten
Elk rotatiegegoten onderdeel ondergaat verwarming en koeling, wat doorgaans tientallen minuten duurt. Met spuitgieten kan binnen enkele seconden een vergelijkbaar klein onderdeel worden geproduceerd. Als uw volume groot is, groeien de arbeids- en energiekosten per eenheid snel. Dit is de meest voorkomende reden waarom projecten afstappen van rotatiegieten.
Materiaalopties Snel verkleinen
LLDPE en PE domineren. Hoewel er enkele speciale kwaliteiten beschikbaar zijn, zijn hoogwaardige technische kunststoffen moeilijk op deze manier te verwerken. Als uw component een chemische bestendigheid nodig heeft die verder gaat dan het bereik van PE of een continue werking bij hoge temperaturen boven ongeveer 80 graden Celsius, moet u mogelijk naar een ander proces kijken.
Dimensionale toleranties zijn losser
De wanddikte is doorgaans van nature uniform, maar de afmeting van het totale onderdeel kan meer variëren dan bij spuitgieten. Dit is prima voor de meeste tanks en vlotters, maar niet voor onderdelen die in een nauwkeurige mechanische montage moeten passen. U moet vanaf het begin tolerantiestapelingen plannen.
Arbeid is nog steeds een groot onderdeel van de kosten
Het laden van poeder, het hanteren van mallen en het afwerken van onderdelen vergt handmatige inspanning. Voor hele grote delen is dat acceptabel. Voor kleine onderdelen die in grote volumes worden gemaakt, wordt het moeilijk om met het arbeidsgedeelte van de prijs te concurreren.
De materiaalprijzen volgen ook de trends van ruwe olie, dus een langetermijnleveringsovereenkomst kan helpen. Kopers met een vast jaarbudget dienen in de offerte een prijsaanpassingsclausule te vragen.
Rotatiegieten versus blaasgieten en spuitgieten
Wanneer u een kunststof onderdeel aanschaft, vergelijkt u rotatiegieten meestal met blaasgieten of spuitgieten. Elk proces heeft zijn eigen kenmerken, en de juiste keuze wordt vaak bepaald door volume en vorm.
| Criteria | Rotatiegieten | Blaasvormen | Spuitgieten |
|---|---|---|---|
| Gereedschapskosten | Laag tot matig | Matig | Hoog |
| Cyclustijd | Minuten per onderdeel | Seconden tot minuten | Seconden |
| Onderdeelgrootte | Zeer grote holle delen | Middelgrote holle delen | Klein tot middelgroot |
| Controle van de wanddikte | Van nature uniform | Varieert met de blaasverhouding | Nauwkeurige controle |
| Typisch jaarlijks volume | Honderden tot lage duizenden | Duizenden tot tienduizenden | Tienduizend en hoger |
Voor maritieme uitrusting zoals drijvende dokken zorgen het grote formaat en de behoefte aan een slagvaste constructie uit één stuk ervoor dat rotomolding een goede oplossing is. Je kunt dit zien in de praktijkervaring van een rotomolding LLDPE drijvend platform heeft een sterke corrosieweerstand zelfs in brak- en havenwater. Blaasgieten is meestal beter als u een hogere productie nodig heeft van middelgrote flessen of containers van minder dan 200 liter met een eenvoudige geometrie.
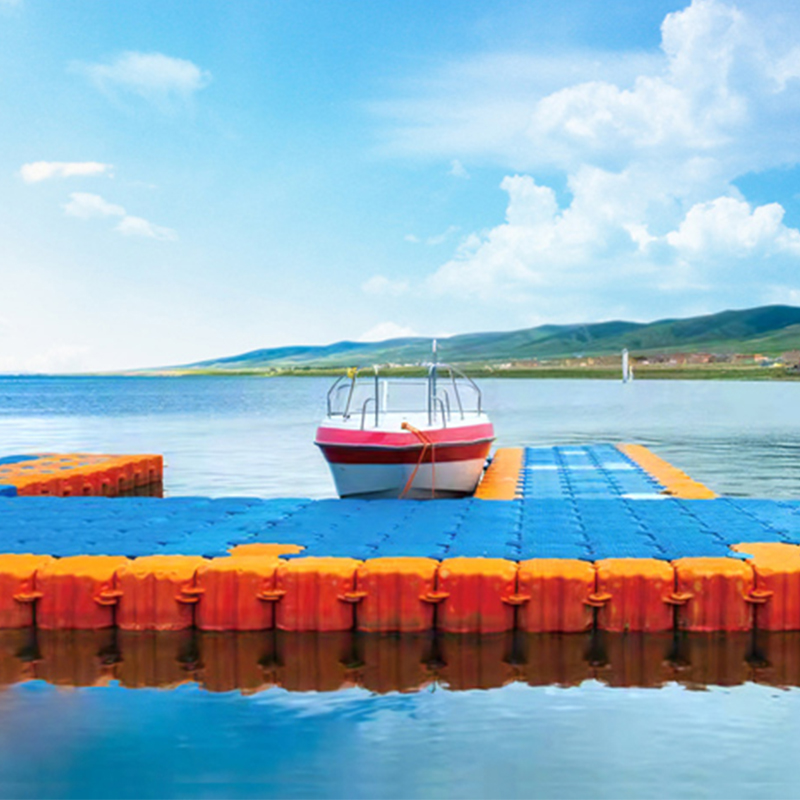 Rotatiegegoten LLDPE drijvend platform voor gebruik op zee en in het water Dit drijvende platform is gemaakt van LLDPE en biedt slagvastheid, corrosiebestendigheid en duurzaamheid in brak- of havenwater. Het dient als een stabiele basis voor dokken, drijvende bruggen en wateractiviteiten. Bekijk Product →
Praktische beslissingscriteria voor een rotatiegegoten onderdeel
De juiste manier om rotatiegieten te evalueren is niet door te vragen of het proces in het algemeen goed of slecht is. Stel in plaats daarvan deze vijf vragen.
- Wat is mijn verwachte jaarvolume? Als u 100 tot 3.000 onderdelen per jaar bestelt, is rotatiegieten meestal ideaal. Als uw volume groter is dan 20.000, moet u de gereedschapskosten en de kosten per eenheid vergelijken met spuitgieten of blaasgieten.
- Hoe groot is het onderdeel? Rotomolding verwerkt tanks tot enkele duizenden liters en platforms van enkele meters breed. Kleinere, uiterst nauwkeurige onderdelen rechtvaardigen zelden de mal.
- Wat zijn de aanvaardbare toleranties? Verwacht een maatnauwkeurigheid van ongeveer 1 tot 2 procent van de afmeting van het onderdeel. Als de mechanische passing krap is, plan dan een nabewerking of pas het ontwerp aan.
- Waar moet het onderdeel aan weerstaan? Blootstelling aan chemicaliën, UV-straling of zware puntbelastingen zullen de beslissing richting rotatiegieten verschuiven, omdat het proces spanningsvrije, corrosiebestendige onderdelen oplevert.
- Is het ontwerp gebouwd voor rotatiegieten? Uniforme wanddikte en royale radiussen zijn belangrijk. Er kunnen nog steeds scherpe hoeken ontstaan, maar deze kunnen de wandverdeling beïnvloeden.
Voor OEM- en ontwikkelingswerk gelden dezelfde criteria. Een op maat gemaakte apparatuurbehuizing of een beschermende schaal kan profiteren van goedkope gereedschappen en een korte doorlooptijd als het ontwerp dit toelaat.
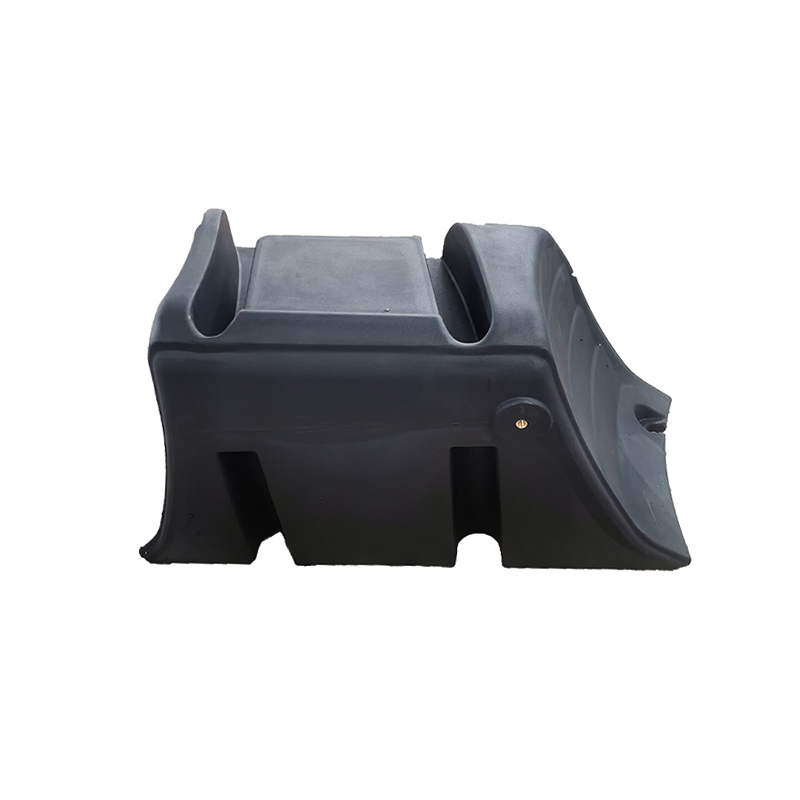 LLDPE-rotatiegietapparatuuromhulsel voor bescherming buitenshuis Deze naadloze LLDPE-schaal beschermt interne componenten tegen stof, vocht en stoten. Met lage gereedschapskosten en korte doorlooptijd is het geschikt voor op maat gemaakte behuizingen voor machines en elektronische apparatuur in veeleisende omgevingen. Bekijk Product →
Laatste afhaalmaaltijd
Rotatiegieten is een betrouwbaar proces wanneer u grote, holle, slagvaste kunststof onderdelen nodig heeft tegen lage gereedschapskosten. Het is niet het juiste antwoord voor massaproductie op hoge snelheid of componenten met nauwe toleranties. Kopers die hun volume, onderdeelgrootte en serviceomgeving kennen voordat ze een vormer benaderen, krijgen de meest bruikbare offerte.
Dat is precies hoe een ervaren rotatiegietleverancier het ook aanpakt. Ze zullen eerst naar uw volume vragen en vervolgens het ontwerp en het materiaal bespreken. Een goede leverancier zal er ook op wijzen wanneer een onderdeel niet goed past in het proces, want zo voorkom je een kostbare matrijs en een productierun die nooit economisch wordt. Bij Cixi Junyi-kunststoffen , die discipline begint bij het eerste gesprek over je beoogde toepassing.
Gerelateerde producten
-
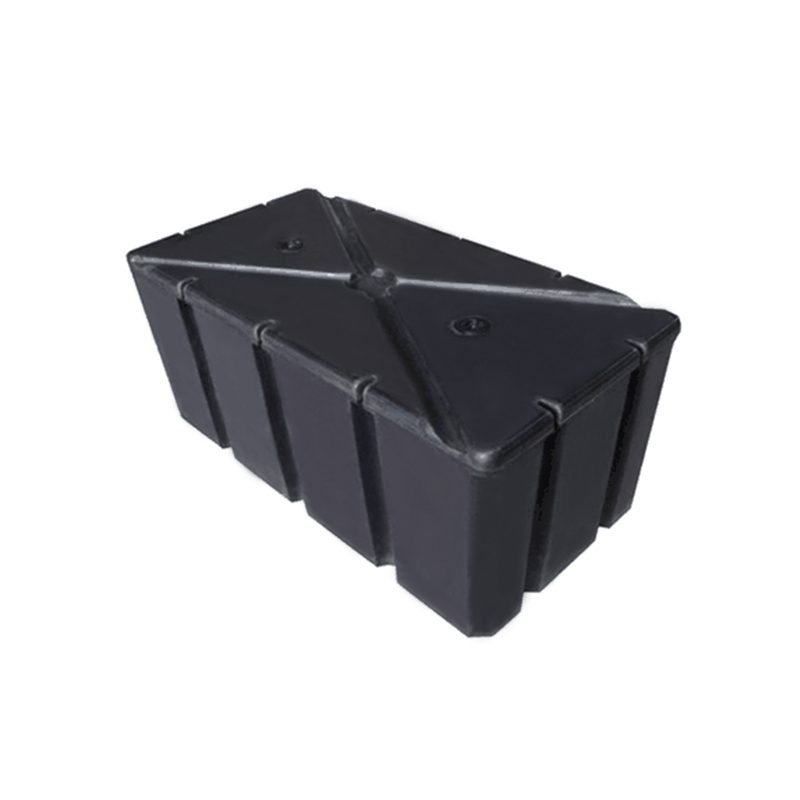
Vierkant rotatiegietend PE drijvend ponton
-
Rotatiegieten LLDPE drijvend platform
-
Duurzame 200 mm ABS roterende zwevende ballen
-
500 mm roterende roterende bal met één oor
-
_ssl.c:880: The handshake operation timed out
-
LLDPE kunststof rotatiegietbaggerpijpvlotterponton
-
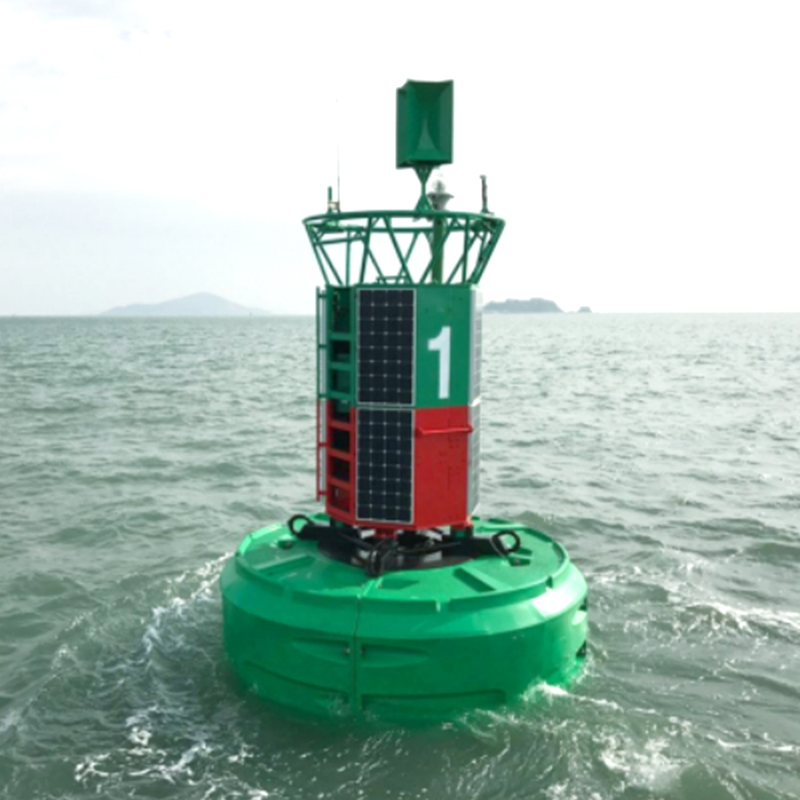
Zeenavigatieboei/waarschuwingsboei
-

LLDPE Stationair navigatiebaken Drijvende boei
-
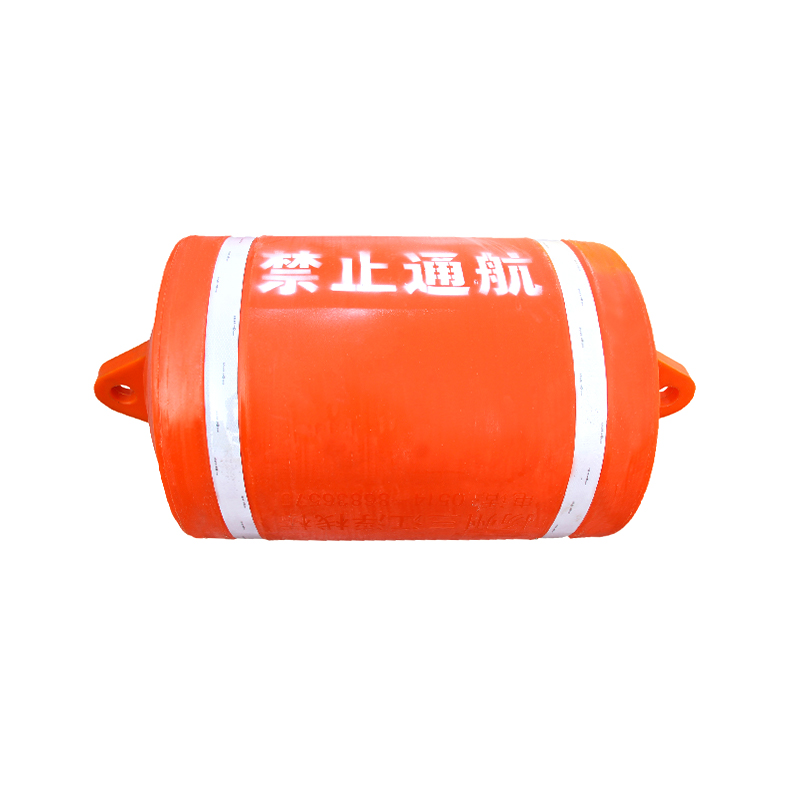
Rotomolding-waarschuwingsvlotter met EPS-vuller
-
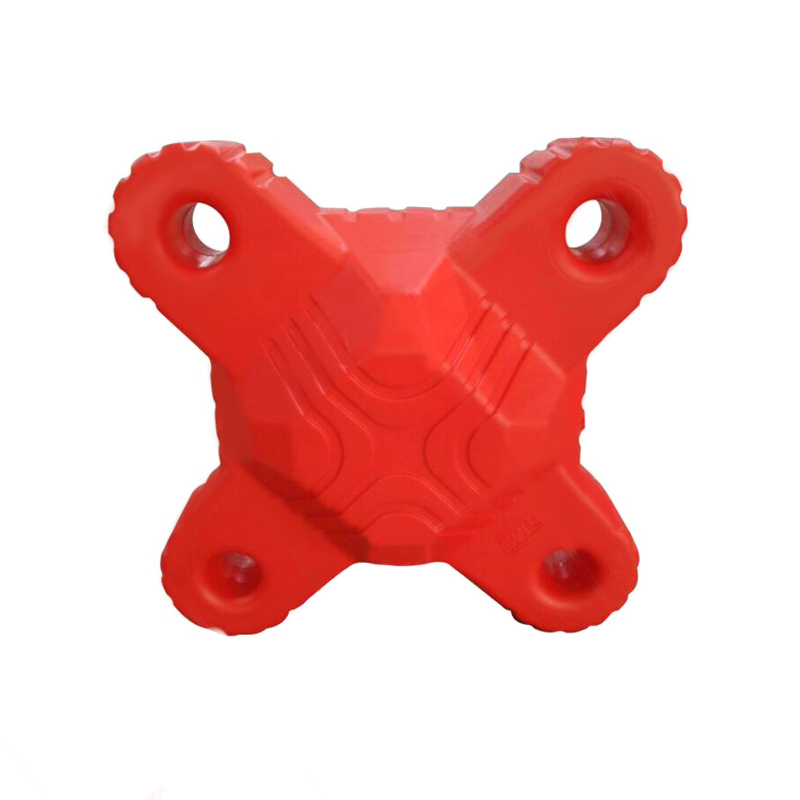
Rotatiegieten anti-golfboei
-
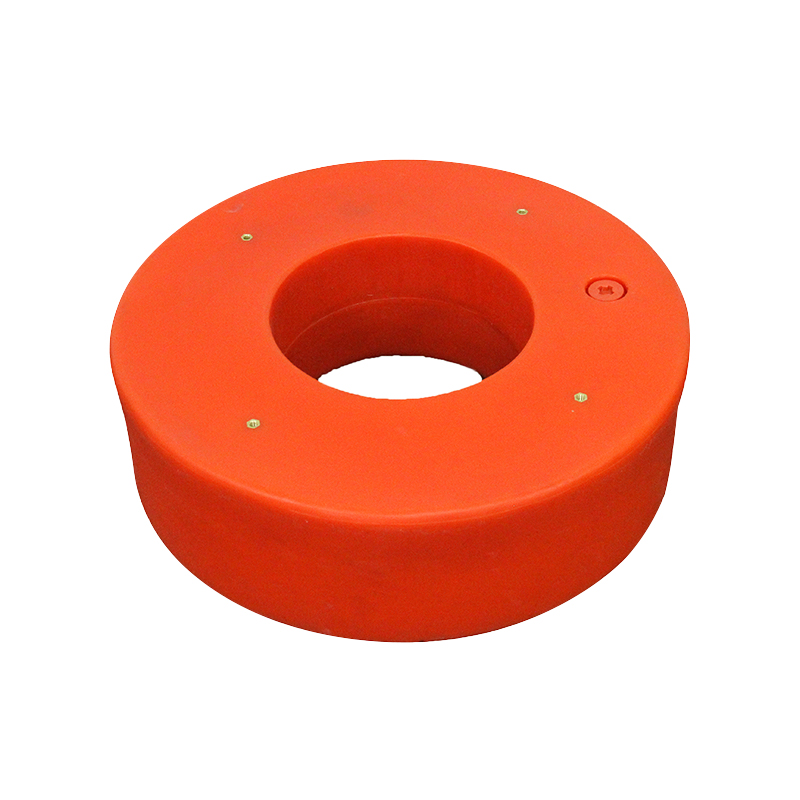
LLDPE Baggerspecie Rotatiegegoten drijvende ring
-
Rotatiegietend drijvend ponton met een diameter van 650
-
200 Diameter Rotatiegietafvalwaterborgvlotter
-
Rotatiegietend drijvend lichaam
-
Rotatiegieten kunststof LLDPE-brandstoftank
-
Rotatiegietinstallatie Watertank
-

Rotatiegieten LLDPE RV zoetwatertank
-
Rotatiegiet financiële doos JBR-835356
SNEL CONTACT
-
 wuyuqiao dorp, Henghe Town, Cixi City, provincie Zhejiang
-
 +86-15257871220
-
 [email protected]
Auteursrecht© Cixi Junyi Plastic Industry Co, Ltd.
HOUD IN CONTACT
