


Nieuws
Thuis / Nieuws / Industrie nieuws / Ontwerprichtlijnen voor rotatiegieten: belangrijke regels voor OEM-ingenieurs en kopers
Een ingenieur bracht ons onlangs een doseertank van 1.000 liter waarvan de onderste hoek steeds barstte. Het CAD-model had een interne straal van 2 mm, geen tocht op de zijwand en een perfect vlakke basis. Elk van deze drie details zorgde ervoor dat het onderdeel mislukte. Rotomolding is in veel opzichten een vergevingsgezind proces, maar het is geen vergevingsgezind proces voor scherpe overgangen, verticale wanden zonder tapsheid of grote, niet-ondersteunde oppervlakken.
De onderstaande regels zijn wat we gebruiken om deze problemen op te lossen voordat ze een gereedschapskostenpost worden. Ze komen voort uit het jarenlang bouwen van rotatiegietgereedschappen en het produceren van PE-tanks, apparatuurbehuizingen en op maat gemaakte OEM-onderdelen.
Door rotatiegieten ontstaan holle onderdelen met enkelvoudige wand. In tegenstelling tot spuitgieten wordt de wanddikte bepaald door de hoeveelheid plastic poeder die in de mal wordt geladen en door de rotatiecyclus, niet door de geometrie van de malholte. Dit is de reden waarom het moeilijk is een onderdeel te produceren dat dikke en dunne delen combineert: het plastic in een dik gebied kan niet naar een dun gebied stromen nadat het poeder is gesmolten.
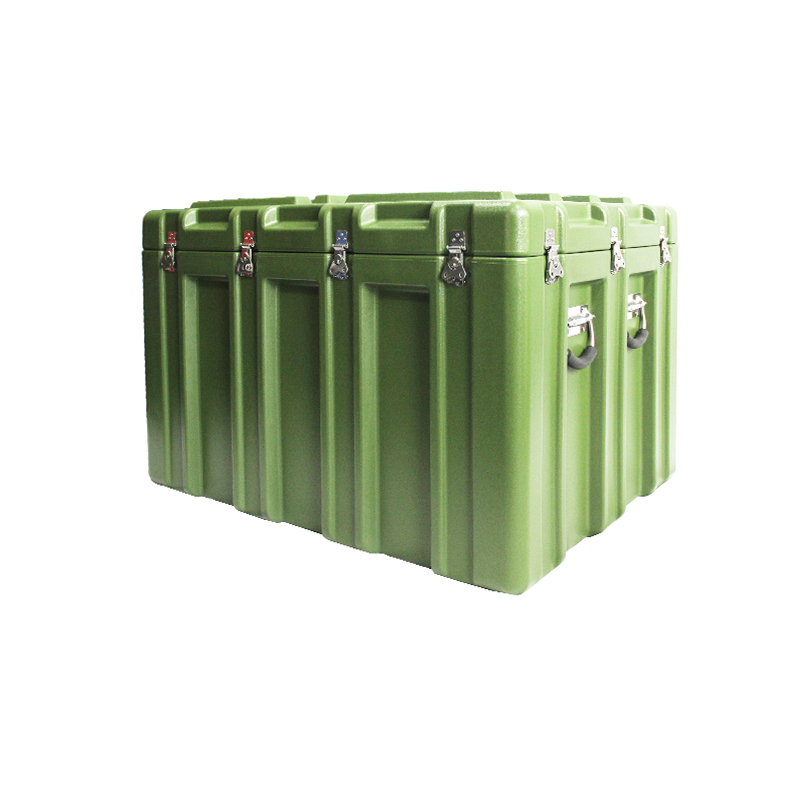
 LLDPE rotatiegegoten apparatuuromhulsel voor bescherming van interne componenten Deze naadloze, rotatiegegoten schaal beschermt precisiecomponenten tegen stof, vocht en schokken. Het LLDPE-materiaal biedt chemische weerstand en UV-stabiliteit, waardoor het geschikt is voor zware industriële omgevingen. Bekijk Product →
Voor polyethyleen onderdelen is een egale wand een verstandig uitgangspunt. Kleine behuizingen, tot 300 mm doorsnede, lopen vaak op 3 tot 5 mm. Middelgrote onderdelen zoals tanks van 1.000 liter of apparatuurbehuizingen hebben ongeveer 5 tot 8 mm nodig. Grote opslagtanks van meer dan 2.000 mm gebruiken doorgaans 8 tot 12 mm om hydrostatische belasting en handlingspanningen te weerstaan.
| Totale onderdeelgrootte | Aanbevolen wanddikte | Typische productietolerantie |
|---|---|---|
| Minder dan 300 mm | 3 tot 5 mm | /- 1,5 mm |
| 300 tot 1000 mm | 5 tot 6 mm | /- 2 mm |
| 1000 tot 2000 mm | 6 tot 8 mm | /- 2,5 mm |
| Ruim 2000 mm | 8 tot 12 mm | /- 3 mm |
Een uniforme wanddikte is belangrijker dan de absolute waarde. Een muur van 6 mm met een lokale nok van 12 mm zal zinken, en de basis van de nok kan een interne leegte opsluiten. Als het ontwerp een lokale verdikking nodig heeft, plan dan een secundaire wapening.
Diepgang is de hoek die u aan verticale oppervlakken toevoegt, zodat het onderdeel loskomt uit de mal. Omdat een rotatiegegoten onderdeel van het gereedschap wordt getrokken terwijl het nog warm is, en omdat polyethyleen op het gereedschap krimpt terwijl het afkoelt, zal een muur zonder tocht slepen, plakken of vervormen. De minimale diepgang die wij aanbevelen voor een glad polyethyleen oppervlak is 1 graad per zijde. Voor een gestructureerd oppervlak verhoog je de temperatuur naar 2 of 3 graden.
| Oppervlakteconditie | Minimale diepgang per zijde |
|---|---|
| Glad buitenoppervlak | 1 graad |
| Glad binnenoppervlak | 0,5 graad |
| Getextureerd of geverfd oppervlak | 2 tot 3 graden |
| Diepe verticale wanden groter dan 500 mm | 2 graden of meer |
Het praktische effect is groter dan de meeste ingenieurs verwachten. Een onderdeel met een zijwand van 500 mm diep en een diepgang van 1 graad loopt van boven naar beneden ongeveer 9 mm taps toe. Als het ontwerp een exact evenwijdige muur vereist, is dat een rode vlag. Rotomolding is geen spuitgieten; het vasthouden van een verticale wand zonder tapsheid op een diep gedeelte is een moeilijke gereedschapsuitdaging.
Platte wanden zijn de meest voorkomende oorzaak van rotatiegietvervorming. Een groot plat paneel heeft geen interne ondersteuning, en de krimp die optreedt als het onderdeel afkoelt, zorgt ervoor dat het gaat olievormen, kromtrekken of buigen. De bewezen oplossing is een kroon. Een kroon van ongeveer 0,4 mm per 100 mm paneellengte houdt het gezicht stabiel. Voor een vlak oppervlak van 500 mm breed betekent dat ongeveer 2 mm kromming.
Als het paneel echt vlak moet zijn, of een last moet dragen, voeg dan kiss-offs toe. Een kiss-off is een ingegoten knop of paal die twee tegenover elkaar liggende muren met elkaar verbindt. Door kiss-offs op een afstand van 150 tot 300 mm te plaatsen, ontstaat een verstevigde dubbele wand zonder dat er ribben of secundaire bevestigingsmiddelen nodig zijn. Kiss-offs maken de mal ingewikkelder, maar zijn veel goedkoper dan het versterken van een kromgetrokken onderdeel na het gieten.
 PE-opslagtank van 5.000 liter met kegelbodem en verbeterde stabiliteit Deze tank met kegelbodem is ontworpen voor vloeistofopslag in de waterbehandelings- en chemische industrie en zorgt voor efficiënte drainage en structurele integriteit. De gladde kroon is bestand tegen hydrostatische druk, terwijl LLDPE corrosiebestendigheid biedt. Bekijk Product →
Grote containers, zoals een opslagtank met kegelbodem van 5.000 liter, gebruiken een conische bodem voor drainage en extra stabiliteit, terwijl de zijwand een gladde kroon draagt om hydrostatische vervorming te weerstaan.
Scherpe hoeken zijn de tweede meest voorkomende ontwerpfout. Bij rotatiegieten zorgt een scherpe binnenhoek voor spanningsconcentratie, en de buitenkant van die hoek heeft de neiging er dun uit te komen omdat het poeder moeite heeft de krappe ruimte te vullen. De minimale externe straal die we accepteren is 3 mm, en de interne straal moet minimaal tweemaal de wanddikte zijn. Voor een wand van 6 mm moet u een binnenradius van 12 mm plannen.
De hoekhoek is net zo belangrijk als de straal. Onderdelen van polyethyleen presteren het beste met een ingesloten hoek van 30 graden of meer, hoewel grotere hoeken nog veiliger zijn. Indien een toepassing een scherpere hoek vereist, ontwerp dan ter compensatie een wandverdikking of een versterkte ribbe.
Ontwerpers vragen vaak om een scherpe hoek om ruimte te besparen. Bij rotatiegieten bespaart een scherpe hoek zelden ruimte. Het kost gereedschapstijd, riskeert dunne wanden en creëert een visueel ruwe straal. De efficiënte oplossing is meestal een royale straal plus een rib met laag profiel.
Rotomolding is gebaseerd op het tuimelen en smelten van poeder in een roterende mal. Het poeder kan niet door nauwe openingen stromen zoals gesmolten plastic in een spuitgietmatrijs stroomt. Een algemene regel is om de afstand tussen twee wanden, of tussen een muur en een ribbe, minimaal vijf keer de nominale wanddikte te houden. Voor een wand van 6 mm betekent dat een minimale spleet van ongeveer 30 mm.
Als de opening smaller is, kan poeder de opening overbruggen voordat het smelt, en het resultaat is een versmolten web dat de bedoeling van het ontwerp verpest. Deze regel is van toepassing op kiss-offs, ingegoten ribben, montagenokken en elke interne geometrie. De eerste controle die we uitvoeren is de 5x-regel.
Ondersnijdingen zijn moeilijk omdat het onderdeel uit de mal moet worden getrokken. Kleine ondersnijdingen kunnen worden verwerkt met siliconen of flexibele malsecties, maar deze brengen kosten met zich mee en betekenen meestal een langzamere cyclus. Bij grote stijve onderdelen dient u ondersnijdingen geheel te vermijden.
Inzetstukken met schroefdraad, niveauschakelaars en fittingnokken kunnen worden ingegoten. Ze worden in de mal geplaatst voordat het poeder wordt geladen en blijven op hun plaats terwijl het onderdeel draait. Een metalen inzetstuk voor een PE-onderdeel moet een karteling of groef hebben zodat deze in het plastic klikt. Houd de insteeklocaties uit de buurt van aangrenzende muren; anders wordt het onmogelijk om aan de 5x-scheidingsregel te voldoen.
 Rotatiegegoten LLDPE-brandstoftank voor veilige vloeistofopslag Deze brandstoftank maakt gebruik van LLDPE voor chemische en slagvastheid, geschikt voor de opslag van brandstoffen en andere vloeistoffen. De naadloze constructie voorkomt lekkage en het lichtgewicht ontwerp maakt eenvoudige installatie in mobiele of vaste toepassingen mogelijk. Bekijk Product →
Scheidingslijnen moeten zich op een schone rand bevinden. Als de scheidingslijn een gestructureerd oppervlak kruist, zal de textuur bij de splitsing niet overeenkomen. Voor producten die er uniform uit moeten zien, plant u de gereedschapssplitsing op een natuurlijk kenmerk, zoals een rand of een gevormde groef.
LLDPE is het standaardmateriaal voor de meeste rotatiegietprojecten, en met goede reden. Het heeft een uitstekende slagvastheid, goede chemische bestendigheid en verdraagt de langzame rotatiecyclus zonder dat het verslechtert. Wanneer een onderdeel buiten gaat leven, is UV-stabilisator essentieel. Zwart is de meest effectieve kleur, maar een UV-pakket in andere kleuren werkt voor veel toepassingen goed.
Voor corrosiebestendigheid in maritieme of chemische omgevingen is een LLDPE-onderdeel met UV-stabilisatie een betrouwbare keuze. We hebben praktische informatie gepubliceerd over LLDPE-corrosieweerstand op drijvend platform voor degenen die een grote installatie overwegen.
De bedrijfstemperatuur is ook van belang. Standaard polyethyleen onderdelen zijn doorgaans geschikt voor continu gebruik tussen 60 en 80 graden Celsius. Boven dat bereik kan polypropyleen of nylon nodig zijn, en deze veranderen zowel de diepgangsvereisten als de gereedschapskosten. Chemische blootstelling aan zuren, oplosmiddelen of zeewater heeft ook invloed op de materiaalkeuze.
Gereedschappen zijn de grootste kostenpost in een rotatiegietproject. Matrijzen zijn doorgaans van gegoten aluminium voor productiehoeveelheden of van CNC-gefreesd aluminium voor prototypes. Hoe complexer de onderdeelgeometrie, hoe hoger de matrijskosten.
Kiss-offs, ondersnijdingen en ingegoten inzetstukken dragen allemaal bij aan de gereedschapskosten. Elke functie die u toevoegt, moet goed doordacht zijn in de matrijslay-out. De beste aanpak voor een OEM-onderdeel is het sturen van een 3D CAD-model met een duidelijke toelichting voor de nominale wanddikte, diepgangsrichting en scheidingslijn. Zelfs een eenvoudige schets met deze drie items zal het gereedschapsgesprek veel productiever maken.
De meest voorkomende ontwerpfouten zijn gemakkelijk te ontdekken als u weet waar u op moet letten:
Wanneer een tekening deze problemen bevat, is het het beste om ze vroegtijdig op te lossen. Een kleine wijziging in het CAD-model kan duizenden euro's aan herbewerking van gereedschappen en maandenlange productiepijn besparen.
Als u een OEM-project op maat evalueert, is het bedrijf achter de tooling van belang. Bij Cixi Junyi Plastic Industry ontwerpen en bouwen we rotatiegegoten onderdelen vanaf de matrijsfase tot en met de uiteindelijke productie. Dezelfde ontwerpprincipes zijn van toepassing, ongeacht of u standaardtanks koopt of een behuizing op maat in gebruik neemt. U kunt meer lezen over onze OEM-ontwikkelings- en verwerkingsdiensten om te begrijpen hoe we omgaan met het beoordelen, bewerken en produceren van tekeningen.


 wuyuqiao dorp, Henghe Town, Cixi City, provincie Zhejiang
 +86-15257871220
 [email protected]
